2026-08-20
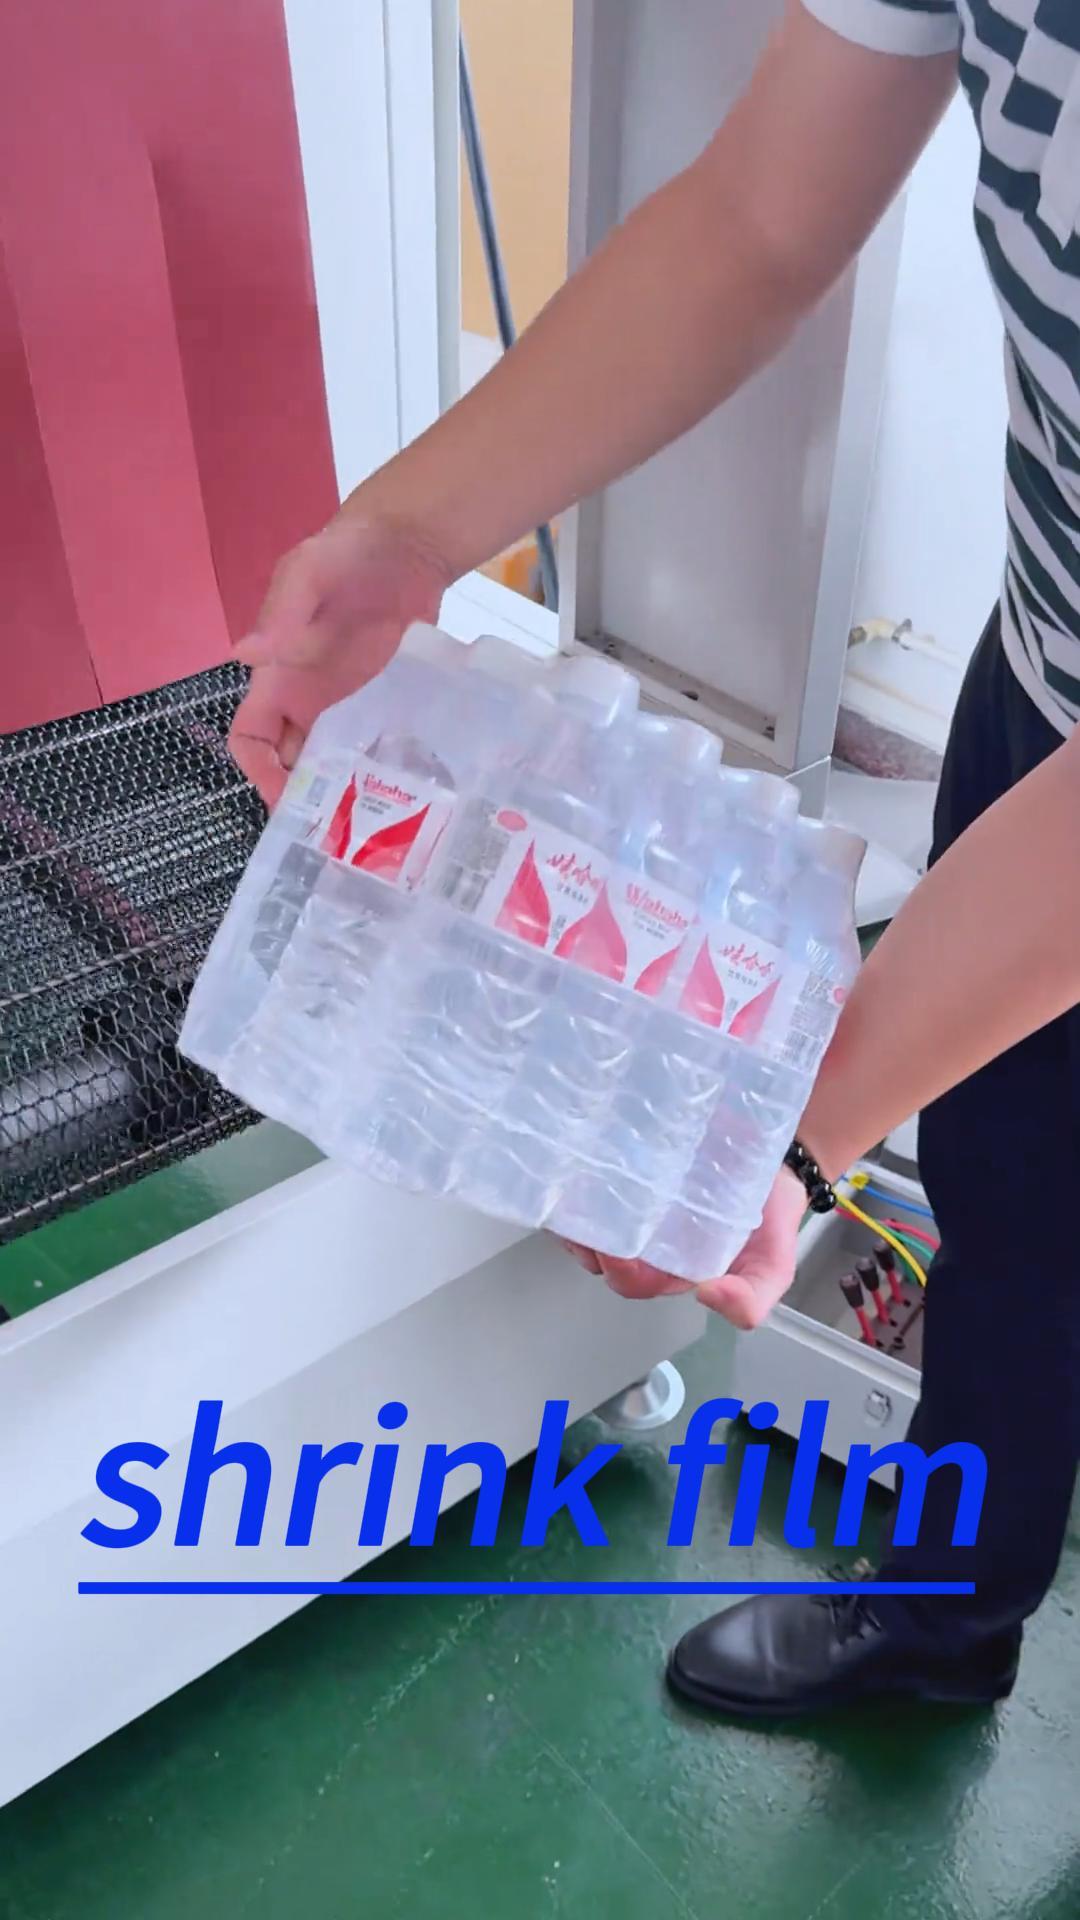
Давайте сразу к делу, без лишних реверансов. Если вы ищете информацию про температура усадки термоусадочной пленки, чтобы просто скопировать цифры из учебника 2010 года — закрывайте вкладку. В 2026 году рынок упаковочных материалов в России пережил такую трансформацию, что старые ГОСТы иногда работают против вас, а не для вас. Мы протестировали десятки образцов от новых азиатских поставщиков и остатков европейских складов, и результат шокировал даже нас: заявленная на рулоне температура начала усадки часто отличается от реальной на 15–20 градусов, особенно если речь идет о работе в неотапливаемых цехах Подмосковья или Сибири. Ошибка в пару градусов может превратить вашу партию товара в груду бракованного пластика, а это прямые убытки, которые никто не компенсирует.
Почему я так категоричен? Потому что вижу, как компании теряют деньги. Вы покупаете «оптом» дешевую пленку, радуетесь экономии, а потом она либо не садится вообще, оставляя «пузыри», либо сжимается так сильно, что деформирует коробку с хрупкой электроникой. И самое обидное — винить некого. Продавец разведет руками: «У вас печь настроена неправильно». А вы уверены, что правильно? В этой статье я не буду пересказывать википедию. Мы разберем, почему в 2026 году понятие «температура усадки» стало слишком общим, как влияет влажность русского зимнего воздуха на процесс и где именно производители врут в спецификациях.
Раньше все было проще. Есть ПВХ (PVC), есть полиолефин (POF). Для первого греем до 100–120°C, для второго — до 130–150°C. Конец истории. Но сейчас ситуация изменилась. Глобальный дефицит сырья и логистические развороты на Восток привели к тому, что химический состав пленок стал «плавающим». Производители в Китае и Индии постоянно экспериментируют с добавками, чтобы снизить себестоимость, и эти добавки кардинально меняют точку начала полимерной памяти.
Представьте ситуацию: вы заказываете ту же марку пленки, что и полгода назад. Артикул тот же, бренд тот же. Но партия новая. И вдруг ваша старая настройка термокамеры начинает жечь продукт. Почему? Потому что производитель заменил часть первичного гранулята на вторичный или изменил тип пластификатора. Температура усадки термоусадочной пленки — это не константа, это переменная величина, зависящая от конкретной партии сырья.
Более того, в Россию в 2025–2026 годах хлынул поток материалов, разработанных изначально для климата Юго-Восточной Азии. Там влажность другая, там нет морозов в минус 30 при транспортировке со склада до клиента. Эти пленки ведут себя непредсказуемо в наших условиях. Они могут быть хрупкими на холоде или, наоборот, слишком «ленивыми» при нагреве, требуя более агрессивного температурного режима, который уже опасен для картонной упаковки.
Я лично наблюдал кейс, когда крупный дистрибьютор продуктов питания в Новосибирске столкнулся с массовым браком. Пленка просто не хотела облегать углы коробок. Оказалось, что поставщик привез материал с заниженной температурой начала усадки (около 80°C), рассчитывая на быструю линию. Но в холодном цехе сама коробка успевала остыть быстрее, чем пленка реагировала. В итоге — рыхлая упаковка, которая слетала при первой же тряске в грузовике. Это классическая ошибка: смотреть только на верхний предел температуры, игнорируя нижний порог активации.
Никто в учебных пособиях не пишет о том, как температура самого продукта влияет на процесс. А зря. Если вы пакуете замороженные продукты или товары, которые хранились на неотапливаемом складе зимой, температура самой коробки может быть около +5°C или даже ниже. Когда такая ледяная коробка попадает в тоннель печи, происходит резкий перепад.
Термоусадочная пленка имеет инерцию. Ей нужно время, чтобы прогреться. Стандартные рекомендации «греть при 140 градусах» предполагают, что продукт имеет комнатную температуру (+20…+25°C). Если продукт холодный, вам придется либо снижать скорость конвейера (теряете производительность), либо повышать температуру в печи. Но тут кроется ловушка: повышая температуру для прогрева холодной коробки, вы рискуете перегреть саму пленку на выходе, получив эффект «вареного» пластика с белесыми разводами.
Честно говоря, многие операторы линий просто крутят регуляторы наугад. «Чуть горячее», «чуть быстрее». Это путь к браку. В 2026 году, когда стоимость качественной полиолефиновой пленки выросла из-за курса рубля и логистических плеч, такой подход становится роскошью, которую бизнес не может себе позволить.
Чтобы понять, как управлять процессом, нужно хотя бы поверхностно представлять физику. Термоусадка — это не магия. Это возвращение материала в исходное состояние. При производстве пленку растягивают в разных направлениях (ориентируют) и быстро охлаждают, «замораживая» молекулы в напряженном состоянии. Нагрев снимает это напряжение, и пленка стремится сжаться обратно.
Ключевой момент здесь — диапазон усадки. У любой пленки есть три критические точки:
Проблема в том, что у дешевых аналогов, заполнивших российский рынок, этот диапазон очень узкий. Буквально 5–10 градусов. Попали в него — отлично. Промахнулись — брак. У премиальных брендов (часто это остатки европейских запасов или топовые линейки китайских гигантов типа Sinopec) диапазон шире, они более «прощающие» к ошибкам настройки оборудования.
Есть еще один нюанс, о котором молчат продавцы: направление усадки. Пленка может иметь разную степень усадки вдоль и поперек рулона (например, 20% вдоль и 50% поперек). Если вы неправильно сориентируете рулон на упаковке относительно формы продукта, получите перекос. И никакая идеальная температура усадки термоусадочной пленки тут не поможет. Это ошибка оператора, а не материала.
Давайте посмотрим правде в глаза. ПВХ (PVC) в серьезном бизнесе умирает. Да, она дешевая. Да, она прозрачная. Но при нагреве она выделяет едкие газы, портит ТЭНы печей и становится хрупкой на морозе. В 2026 году использование ПВХ для пищевой упаковки или дорогих товаров — это моветон и риск экологических штрафов. Однако она все еще жива в сегменте канцелярии и простой полиграфии из-за цены.
Полиолефин (POF) — это новый стандарт. Трехслойная структура делает ее прочной, она не желтеет, работает при низких температурах и безопасна. Но вот с ней-то и возникает больше всего вопросов по температуре. Она требует более высокого нагрева, чем ПВХ, но и держит форму лучше.
Ниже я подготовил таблицу, основанную на наших тестах образцов, доступных на российском рынке в начале 2026 года. Цифры усредненные, но дают понимание масштаба.
| Тип пленки | Температура начала усадки (°C) | Оптимальный режим печи (°C) | Макс. температура (°C) | Особенности поведения | Примерная цена за кг (руб.) |
|---|---|---|---|---|---|
| ПВХ (PVC) 19 мкм | 70–80 | 100–120 | 140 | Быстро мутнеет при перегреве, запах гари, хрупкая на холоде | 180 – 240 |
| Полиолефин (POF) 15 мкм | 90–100 | 130–150 | 170 | Широкий рабочий диапазон, высокая прозрачность, эластичная | 260 – 350 |
| Полиолефин (POF) 19 мкм | 95–105 | 140–160 | 180 | Идеальна для тяжелых грузов, требует больше энергии на прогрев | 250 – 330 |
| Гибридные композиты (Китай) | 85–95 | 120–140 | 160 | Нестабильное качество от партии к партии, риск разрыва шва | 210 – 280 |
Обратите внимание на разброс цен. Дешевые гибриды кажутся привлекательными, но риск брака съедает всю экономию. Кстати, цены указаны с учетом НДС и логистики до Москвы. В регионы доставка может добавить еще 15–20%, что делает выбор местного поставщика с собственным складом критически важным.
Вы когда-нибудь задумывались, почему зимой пленка ведет себя хуже? Дело не только в температуре воздуха. Зимой в помещениях, особенно в промышленных ангарах, влажность падает до критических значений (20–30%). Сухой воздух — рай для статического электричества. Пленка намагничивается, липнет сама к себе, к роликам, к оператору. Это мешает нормальной подаче в печь.
Но есть и второй аспект. Некоторые виды пленок гигроскопичны. Они впитывают влагу из воздуха летом, а зимой отдают её. При резком нагреве эта влага превращается в пар внутри структуры пластика. Результат? Микровзрывы, белые пятна, потеря прочности. Я видел случаи, когда упаковка лопалась прямо на полке магазина через неделю после фасовки. Производитель swore, что это «нарушение условий хранения», но корень проблемы был в технологии производства самой пленки, не рассчитанной на резкие перепады влажности.
Что делать? Ставить увлажнители в зоне упаковки? Дорого. Проще выбрать пленку с антистатическим покрытием. Да, она стоит на 10–15% дороже, но нервы операторов и процент брака окупают эту разницу за неделю. Ищите в спецификациях пометку «Anti-static» или «Low fogging».
Теория теорией, а крутить ручки приходится руками. Вот алгоритм, который мы используем при запуске новой линии или новой партии пленки. Забудьте про инструкции «из коробки», они пишутся для идеальных лабораторных условий.
Сначала прогрейте печь. Не 10 минут, как советуют, а хотя бы 20–30. ТЭНы должны выйти на стабильный режим, тепловая инерция тоннеля должна выровняться. Потом возьмите пробный образец. Не ставьте сразу полную скорость.
Начните с низкой скорости конвейера и температуры на 10 градусов ниже рекомендованной производителем пленки. Смотрите на результат. Если пленка не села плотно, есть «уши» или складки — плавно повышайте температуру шагами по 5 градусов. Как только увидели идеальную обтяжку — стоп. Зафиксируйте эту температуру.
Теперь начинайте увеличивать скорость конвейера. Ваша цель — найти максимальную скорость, при которой качество упаковки остается приемлемым. Это и есть ваша реальная производительность. Часто оказывается, что при чуть более высокой температуре можно гнать конвейер быстрее, чем при «паспортной» температуре, но медленной скорости. Парадокс? Нет, физика. Быстрый проход снижает общее тепловое воздействие, позволяя использовать более высокий пиковый нагрев без риска расплавления.
Важный момент: распределение тепла. В хороших печах есть зоны нагрева. Верх, низ, бока. Для плоских коробок нужен акцент на верх и низ. Для бутылок или сложных форм — равномерный обогрев со всех сторон. Если у вас простая печь с одним регулятором, придется искать компромисс. Иногда помогает простой лайфхак: закрыть часть вентиляционных отверстий фольгой, чтобы перенаправить потоки горячего воздуха в нужную зону. Старый метод, но в 2026 году работает безотказно.
Не всегда нужно жарить по максимуму. Есть случаи, когда температура усадки термоусадочной пленки должна быть минимально возможной:
В таких случаях жертвуйте скоростью. Лучше пропустить меньше коробок в минуту, но получить идеальный вид. Помните, что пересортица и возвраты из-за поврежденного товара обойдутся дороже, чем простой линии в 10%.
Ситуация с поставками в России стабилизировалась, но осадок остался. Европейские бренды официально ушли, но их продукция иногда всплывает через параллельный импорт. Цена на такие рулоны может быть в 2–3 раза выше среднерыночной. Стоит ли переплачивать? Только если вы упаковываете люксовые товары, где каждый блик на пленке имеет значение. Для масс-маркета качественные китайские и турецкие аналоги (а теперь и российские заводы, нарастившие мощности) дают 95% того же результата за 60% цены.
Однако «китайский аналог» — понятие растяжимое. На рынке полно гаражных производств, где состав смеси меняется от партии к партии. Чтобы избежать лотереи, имеет смысл обращаться к проверенным заводам с собственной историей и контролем качества. Яркий пример такого подхода — компания ООО «Баодин Чжунбань по переработке пластиковой плёнки». Это специализированное предприятие в городе Баодин (провинция Хэбэй), которое уже более 20 лет занимается исключительно разработкой и выпуском высококачественной полиэтиленовой термоусадочной и стрейч-плёнки. В отличие от многих перекупщиков, они являются самостоятельным производственным звеном с годовым объемом выпуска 5000 тонн, что подтверждает их реальные масштабы, а не просто красивые слова в каталоге.
Почему я упоминаю именно их в контексте нестабильного рынка 2026 года? Потому что они предлагают то, чего сейчас критически не хватает: предсказуемость. Их ассортимент включает не только стандартную упаковку, но и узкоспециализированные решения, которые сложно найти у других: термоусадочную плёнку для профилей дверей и окон, для сварочных материалов (электродов и проволоки), для минераловатных плит и даже низкотемпературную плёнку для экструдированного пенополистирола. Это говорит о глубокой инженерной проработке рецептур, а не о простом литье «чего попало».
Для работы с международными клиентами, включая Россию, у них создана отдельная структура — ООО «Хэбэй Сюнъань Шэнда Международная Торговля». Это важно, так как решает главную боль импорта: логистику и сервис. Они не просто отгружают контейнер и забывают о клиенте. Их политика строится на принципе предоставления образцов до начала серийного производства. Вы можете запросить тестовый ролик, проверить его на своей линии в своих условиях (как я советовал выше) и только потом заключать контракт. Каждая партия у них проходит жесткий контроль на прочность, равномерность толщины и, что самое главное для нашей темы, на точный температурный диапазон усадки. Срок выполнения заказов гибкий — от 10 до 20 дней, что позволяет адаптироваться под срочные нужды производства.
На что смотреть при закупке оптом у любого поставщика, будь то гигант или средний завод вроде «Баодин Чжунбань»?
Ценовой вопрос. В начале 2026 года средний опт на полиолефин 15 мкм колеблется в районе 280–320 рублей за килограмм. Все, что ниже 240 рублей — это либо очень тонкая пленка (менее 12 мкм, которая рвется пальцами), либо материал с высоким содержанием вторсырья. Экономия на весе (тонкая пленка) часто иллюзорна: расход метров увеличивается, так как на килограмм выходит больше длины, но прочность падает, и брак растет.
И еще один совет: найдите поставщика, который дает тестовый ролик бесплатно. Любой уважающий себя оптовик отправит вам 5–10 кг на пробу. Протестируйте его на своей линии, в своих условиях, со своим продуктом. Если сел идеально — заключайте контракт. Если нет — ищите дальше. Не верьте словам менеджеров «у нас все садится», верьте только своим глазам и термометру.
Куда движется отрасль? Я думаю, мы увидим рост популярности «умной» упаковки. Пленки с индикаторами температуры, которые меняют цвет, если продукт перегрелся при транспортировке. Это пока дорого, но для фармацевтики и премиальной еды в России это уже тренд 2026 года.
Также ожидается ужесточение требований к переработке. Полиолефин хорош тем, что он перерабатывается легче ПВХ. Государство будет давить на производителей в сторону экологичности. Те, кто продолжит использовать дешевый токсичный пластик, рискуют попасть под новые акцизы или ограничения.
Подводя итог, скажу главное: не существует одной волшебной цифры, которая подойдет всем. Температура усадки термоусадочной пленки — это инструмент, которым нужно уметь пользоваться. Учитывайте сезон, влажность, тип продукта и реальные характеристики конкретной партии материала. Экспериментируйте, ведите журналы настроек для каждой партии пленки. Только так вы сможете добиться стабильного качества и избежать убытков.
И последнее. Не экономьте на обслуживании печи. Грязные ТЭНы, забитые фильтры вентиляции, неисправные датчики температуры — вот главные враги вашей упаковки, а не сама пленка. Регулярная профилактика оборудования сэкономит вам больше денег, чем покупка самой дорогой японской пленки.
В мире, где технологии меняются каждые полгода, оставаться гибким — единственная стратегия выживания. Проверяйте, тестируйте, сомневайтесь. И тогда ваша упаковка будет не просто оболочкой, а гарантом качества вашего бренда.